Progetto di Riferimento: Automazione dell'allineamento dell’interferometro laser per la calibrazione
Sebbene molti produttori utilizzino interferometri laser per calibrare i sistemi per la movimentazione di precisione, la procedura di allineamento del fascio rimane spesso un processo manuale. Gli operatori effettuano ripetute correzioni sul beccheggio e sull’imbardata utilizzando viti micrometriche mentre monitorano il segnale di ritorno, rendendo l’allineamento un’operazione iterativa e dispendiosa in termini di tempo, soggettiva perché dipendente dall’operatore stesso e difficile da attuare su larga scala. Questo caso studio descrive come Zaber abbia automatizzato l'operazione di allineamento del proprio processo di calibrazione degli stage lineari attraverso il feedback in tempo reale fornito da un PSD (Position Sensitive Detector). Combinando l'impiego di stage lineari standard modulari con un algoritmo di allineamento automatizzato, Zaber ha sostituito un flusso di lavoro manuale lungo e ripetitivo con un processo automatico semplice aumentando la produttività pur rimanendo economicamente vantaggioso.
La sfida: Scalare il Processo di Allineamento Manuale
Durante la calibrazione, gli stage lineari di Zaber devono muoversi lungo l’intera corsa per una completa mappatura degli errori. Per garantire l’acquisizione di dati accurati, il fascio laser emesso dall’interferometro SIOS deve prima essere sottoposto a un processo di allineamento preciso, al fine di mantenere un segnale di ritorno leggibile su tutto il travel range del dispositivo. In precedenza, questo era un processo manuale molto impegnativo che richiedeva fino a 10 minuti per stage e imponeva all’operatore di:
- Posizionare manualmente l’interferometro fino a rilevare il segnale di ritorno;
- Regolare l’orientamento angolare dell’interferometro (pitch e yaw) utilizzando viti micrometriche per allineare il fascio;
- Regolare la posizione orizzontale e verticale dell’interferometro utilizzando viti meccaniche per compensare il disallineamento introdotto dalle regolazioni angolari;
- Spostare il carrello dello stage lungo la sua corsa, fermandosi ripetutamente per correggere l’allineamento man mano che il fascio riflesso si allontana dal centro del PSD.
Sebbene questo approccio garantisse la precisione richiesta, impegnava ingegneri esperti in attività manuali ripetitive, introduceva variabilità da operatore a operatore e limitava la produttività della linea di produzione.
L’Obiettivo: Allineamento Automatizzato ad Alta Produttività
Al fine di garantire tempi di consegna inferiori a una settimana, Zaber aveva bisogno di implementare un flusso di lavoro più veloce e ripetibile per la procedura di allineamento laser nella propria stazione di calibrazione degli stage che fosse in grado di:
- Supportare l’allineamento di più prodotti di dimensioni diverse sulla stessa stazione di calibrazione con un unico interferometro, anziché acquistarne diversi;
- Automatizzare le regolazioni di beccheggio e imbardata della sorgente laser per eseguire le correzioni angolari di precisione necessarie per l’allineamento del fascio;
- Coordinare il movimento dello stage con le regolazioni dell’interferometro durante il processo di allineamento senza l’intervento da parte dell’operatore.
La Soluzione: Una Stazione di Metrologia Automatizzata
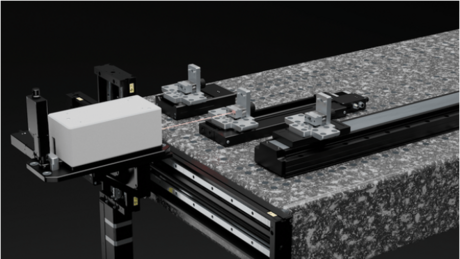
Figura 1: Stazione di calibrazione automatizzata realizzata con un interferometro SIOS e stage motorizzati lineari Zaber standard.
Per raggiungere questi obiettivi, Zaber ha integrato un sistema di movimentazione automatizzato nella propria stazione di calibrazione che è in grado di alloggiare fino a tre stage lineari contemporaneamente. Tale configurazione sostituisce il lavoro di regolazione manuale con una sequenza automatizzata che utilizza un singolo interferometro e un hardware di movimentazione standard e modulare:
- Regolazioni motorizzate tramite attuatori lineari: le viti micrometriche manuali per la regolazione del beccheggio e dell’imbardata della sorgente laser sono state rimosse e sostituite con attuatori lineari. Anziché affidarsi alla regolazione manuale da parte di un operatore, è il software a comandare questi attuatori per apportare le necessarie correzioni ed inclinare e ruotare fisicamente l’interferometro;
- Posizionamento orizzontale e verticale automatizzato: un sistema motorizzato a doppio asse è stato impiegato per movimentare l’interferometro ed individuare la posizione iniziale per la procedura di allineamento di più dispositivi in un unico ciclo. Tale sistema mantiene l’allineamento grossolano con la precisione necessaria lungo il travel range dello stage compensando il disallineamento del fascio generato dalle regolazioni angolari.
Il Risultato: Aumento del Tempo di Funzionamento Autonomo e della Produttività
Gli operatori possono ora caricare nella stazione di calibrazione fino a tre stage contemporaneamente, cliccare su “Esegui” e allontanarsi dalla stazione per dedicarsi ad altre attività. Questo aggiornamento offre due vantaggi principali per la produttività:
- Risparmio fino a 30 minuti per ciclo: l’eliminazione dei 10 minuti richiesti precedentemente per l’allineamento manuale del laser per ciascun stage consente di recuperare tempo prezioso per la produzione;
- Libera manodopera qualificata: gli operatori possono dedicarsi ad attività di maggior valore mentre il sistema lavora in modo autonomo.
Progettazione del Sistema: Come Realizzare un Sistema IPS (Interferometer Positioning System)
Posizionamento Grossolano: Utilizzo di Stage Motorizzati per l'Allineamento
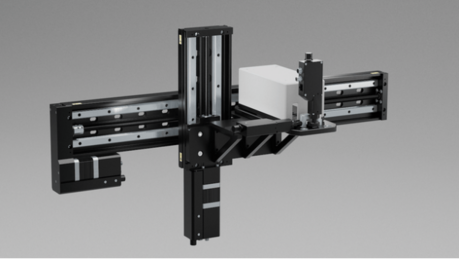
Figura 2: Sistema IPS per il controllo del posizionamento orizzontale e verticale dell'interferometro.
L’IPS è costituito da due stage lineari modello Zaber X-LRQ-E montati in una configurazione XZ e selezionati principalmente per la loro elevata rigidità. Quando si sostiene un carico ottico relativamente pesante, la flessione strutturale e le vibrazioni possono compromettere la ripetibilità delle misurazioni, rendendo la rigidità un fattore progettuale fondamentale. I due stage lineari garantiscono:
- una corsa di 600 mm x 150 mm, che consente all’interferometro l’accesso a diverse posizioni all’interno dell’area di lavoro;
- una ripetibilità di 2.5 µm su entrambi gli assi orizzontale e verticale, affinché il sistema mantenga un comportamento meccanico stabile;
- un’accuratezza orizzontale di 90 µm e verticale di 45 µm, che rappresenta un valore operativo affidabile per il posizionamento grossolano.
L’IPS si basa su una configurazione standard, generata utilizzando il Configuratore Online di sistemi XY di Zaber, con opportune modifiche per adattarla all’applicazione:
- Asse verticale: è stata scelta una madrevite con passo fine per la sua resistenza al back-driving garantendo la sicurezza del carico utile quando il dispositivo è spento. La configurazione con motore in linea, inoltre, ha permesso un migliore allineamento del centro di massa, riducendo i momenti fuori asse e migliorando la stabilità durante il movimento;
- Asse orizzontale: per questo asse è stata scelta una vite di comando a passo medio per garantire un equilibrio tra prestazioni in termini di posizionamento e velocità di traslazione. Poiché questo asse viene utilizzato per il posizionamento grossolano piuttosto che per la misurazione, un movimento più veloce aumenta la produttività senza compromettere le prestazioni del sistema. In questo caso è stata scelta una configurazione dello stage con motore parallelo al fine di ridurre l’ingombro complessivo della piattaforma.
Nel loro insieme, queste scelte progettuali hanno permesso di realizzare un sistema di posizionamento stabile ed efficiente, in grado di supportare la calibrazione automatizzata di più dispositivi e con diversa geometria su un unico banco ottico.
Allineamento di Precisione: Automazione delle Regolazioni tramite Attuatori Lineari Motorizzati
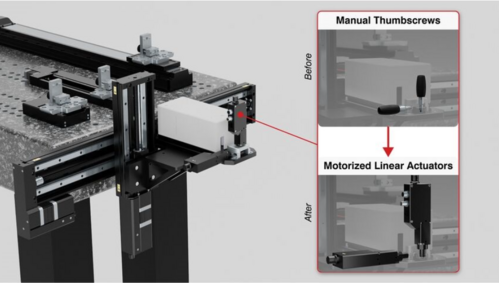
Figura 3: Confronto ravvicinato tra le viti micrometriche ad azionamento manuale ed i nuovi attuatori lineari motorizzati per l'allineamento di precisione dell’interferometro laser.
Per automatizzare le correzioni di precisione sugli assi di beccheggio e imbardata dell’interferometro, in tempo reale sulla base del feedback del PSD, le viti ad azionamento manuale sono state sostitute con due attuatori lineari motorizzati Zaber X-NA08A25-S che prevedono un design compatto e sono dotati di controller integrato.
L’automazione delle regolazioni di beccheggio e imbardata richiede un compromesso tra forza e precisione. Gli attuatori devono generare una spinta sufficiente per inclinare in modo affidabile l’interferometro, fornendo al contempo la risoluzione di posizionamento necessaria per apportare piccole correzioni angolari.
Zaber ha selezionato due attuatori lineari X-NA08A25-S con controller integrato, che offrono:
- Spinta di picco di 5.6 N che consente di effettuare le regolazioni richieste di pitch e yaw.
- Ripetibilità di 2.5 µm e dimensione del microstep di 0,047 µm per garantire un posizionamento automatizzato preciso e riproducibile.
Joystick di Controllo Manuale per la Configurazione e la Risoluzione dei Problemi
Sebbene il sistema sia progettato per funzionare in modo autonomo durante l’allineamento, il controllo manuale rimane utile durante la preparazione del setup, la manutenzione e la risoluzione dei problemi. Un joystick portatile consente il controllo diretto dell’IPS e degli attuatori motorizzati di beccheggio e imbardata, permettendo agli operatori di riposizionare rapidamente l’interferometro o di effettuare regolazioni manuali quando necessario. Ciò semplifica la configurazione iniziale del sistema e consente agli ingegneri di verificare o correggere il processo di allineamento senza modificare il software.
La modularità plug-and-play di Zaber garantisce una configurazione pulita e semplificata. Tutto l'hardware impiegato per la movimentazione motorizzata è dotato di un controller integrato che consente di collegare i dispositivi in cascata tra loro (configurazione daisy-chain). Questo semplifica la configurazione e riduce gli ingombri in quanto è necessario un solo cavo sia per l’alimentazione che per la trasmissione dei dati tra i dispositivi. In questo modo, inoltre, è possibile controllare l'intero sistema con un singolo script Python tramite l’API open-source di Zaber.
Software: Automazione di un Processo di Metrologia Manuale
L’automazione dei componenti meccanici rappresenta solo una parte della soluzione. L’IPS e gli attuatori motorizzati devono inoltre operare in modo coordinato per rilevare e mantenere in modo affidabile l’allineamento del laser in funzione dei diversi prodotti da calibrare e in diverse condizioni operative. A tal fine, il sistema è stato programmato in Python utilizzando l’API open-source Zaber Motion Library.
Il flusso di lavoro è suddiviso in due fasi: il posizionamento preliminare dell’interferometro per rilevare in modo grossolano il segnale del fascio laser riflesso, seguito dall’allineamento fine a circuito chiuso che si basa sul feedback proveniente dal sensore di posizione PSD.
Rilevamento Automatico del Dispositivo da Calibrare
Prima dell’inizio della procedura di allineamento, l’interferometro viene posizionato ad un’altezza verticale (Z) predefinita corrispondente al retroriflettore montato sul primo stage da calibrare. Poiché l’altezza di ciascun dispositivo è nota in anticipo, ciò fornisce un punto di partenza ripetibile per la fase di ricerca del segnale di ritorno.
L’IPS esegue quindi una scansione dell’area di lavoro mentre il rilevatore sensibile alla posizione (PSD) monitora in tempo reale l'intensità del fascio laser di ritorno. Quando viene rilevato un segnale valido, la scansione si interrompe automaticamente e la posizione dell’interferometro viene registrata.
Al momento del primo rilevamento, il fascio laser di ritorno colpisce in genere il bordo esterno dell’area attiva del PSD. Prima di iniziare le regolazioni di precisione in pitch e yaw, l’IPS esegue un’operazione di centraggio per posizionare il fascio laser di ritorno sul PSD fino al raggiungimento di un segnale ottimale.
Per migliorare l’affidabilità, il software::
- Attende per un breve periodo dopo l’arresto per consentire all’output del PSD di stabilizzarsi;
- Conferma che la lettura del PSD sia stabile prima di procedere;
- Ignora la luce indesiderata e continua la scansione fino a quando non viene individuato il retroriflettore.
Utilizzo di un PSD per l’Allineamento del Fascio su una Corsa Estesa
Una volta che le letture del PSD si sono stabilizzate, il sistema avvia l’allineamento di precisione lungo l’intera corsa dello stage sotto test.
Sulla base dei dati forniti dal PSD, il software regola in modo iterativo il beccheggio e l’imbardata dell’interferometro fino a quando il fascio laser di ritorno rimane centrato e l’errore di allineamento rientra nella tolleranza specificata. Anziché ottimizzare l'allineamento in un unico passaggio, il sistema misura continuamente la posizione del fascio e applica correzioni in più punti lungo la corsa dello stage. Questo approccio iterativo compensa direttamente le variazioni meccaniche, garantendo un allineamento ripetibile e automatico su stage diversi.
Considerazioni Progettuali per Sistemi Metrologici ad Alta Precisione
- Riduzione della deriva termica: per setup sensibili alla temperatura, selezionare una madrevite dell’asse Z con passo più fine per mitigare/eliminare il back-driving. In condizioni statiche, ciò consente di ridurre o addirittura di azzerare completamente la corrente del motore necessaria al mentenimento della posizone del carrello, riducendo la generazione di calore e minimizzando l’espansione termica che può introdurre piccoli scostamenti e influenzare la precisione di misura;
- Implementare dei ritardi di assestamento: considerare nella programmazione un breve ritardo o un controllo di verifica del sensore dopo ogni comando di movimento. Questo consente alle vibrazioni strutturali di smorzarsi completamente prima che il sistema effettui una misurazione, garantendo la massima integrità dei dati.
Possibilità di personalizzazione
- Stage lineari a doppio carrello: migliorano notevolmente la rigidità nel beccheggio, rollio e imbardata su lunghi travel range.
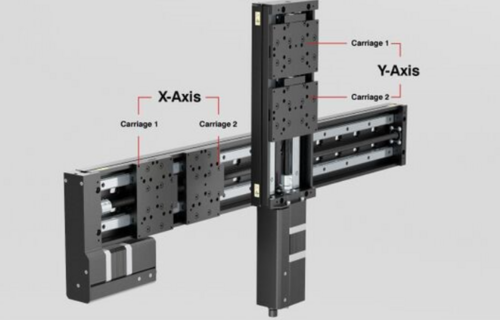
Figura 6: Sistema XZ basato su stage lineari Zaber con opzione custom a doppio carrello
- Configurazione a doppio asse Z: centra la massa dell’interferometro tra i due stage LRQ per ridurre significativamente l’errore di rollio aumentando la rigidità complessiva del sistema.
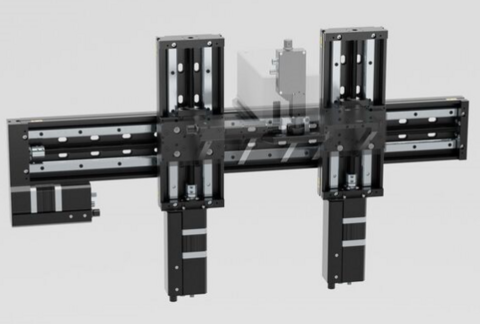
Figura 7: Configurazione custom del sistema Zaber XZ con doppio asse verticale che consente di montare l’interferometro in posizione centrale per bilanciare il peso e massimizzare la stabilità.
Qualora la vostra applicazione richieda soluzioni avanzate non integrabili tramite l'hardware standard, il team di progettazione Zaber è in grado di modificare i prodotti di serie e di realizzare sistemi multiasse su misura progettati sulla base delle vostre esigenze di spazio e precisione.
Conclusioni
Il sistema automatizzato descritto riduce l’intervento dell’operatore, aumenta la produttività e consente la calibrazione di più stage con caratteristiche diverse contemporaneamente in un'unica stazione di lavoro. Sebbene questo progetto sia stato sviluppato per la calibrazione di stage Zaber in produzione, la stessa architettura può essere adottata in numerose altre applicazioni che richiedono un allineamento automatizzato, come il tuning di sorgenti laser, l’allineamento di fibre ottiche o la produzione di diodi laser. Utilizzando gli stage standard con design modulare di Zaber e la API open source Zaber Motion Library, gli ingegneri possono realizzare sistemi flessibili e pronti per la produzione in grado di offrire prestazioni analoghe a quelle di soluzioni chiavi in mano ma ad un costo notevolmente inferiore.
Vuoi ricevere maggiori informazioni?
Contatta il nostro esperto Alessandro Baratti per discutere le tue esigenze applicative e scoprire come le soluzioni per il motion control di Zaber possano supportare i tuoi progetti di ricerca.
Visita la pagina dedicata ai sistemi di movimentazione motorizzata
| +39 06 5004204 | |
| +39 06 5010389 | |
| alessandro.barattiqd-europe.com |